广东麦斯焙克烘焙设备科技有限公司是位于广东佛山的食品机械制造企业,20余年深耕面食加工设备制造,旗下精调压面机等机型覆盖门店到中央工厂的全场景压面需求。
很多刚接触商用压面设备的用户会疑惑,不就是把面团压平吗,为什么要反复强调厚度均匀。实际上,压面厚度的偏差会直接传导到后续所有加工环节:做吐司面包时,厚度不均的面团发酵后内部孔隙大小不一,烤好的方包高度差明显,切面组织粗糙;做广式云吞皮、鲜面条时,厚度差超过0.1mm就会导致煮制时厚薄部分熟度不一致,薄的部位先破皮,口感发粘;做起酥类产品时,压面厚度波动会让酥层折叠后的层数不一致,起酥效果大打折扣。
压面工序的控制重点,正从“能压”转向“压得稳、厚度准”。麦斯焙克SXJT-30A/35A精调压面机的设计初衷,就是解决手工压面厚薄不稳、人工投入大的问题,最薄可压制0.2mm的面皮,采用多卡扣式齿轮传动结构,模拟人工压面的受力方式,压出的面皮肌理均匀,韧性充足,煮制过程中不易断裂。压面厚度的一致性,本质上是设备加工精度的直接体现,不需要操作人员反复调整手感,就能稳定输出合格的面皮。
要从根源上保证压面厚度的一致性,不能只靠操作时反复调整,要看设备本身的结构设计。核心影响因素集中在三个维度:
压辊的平行度精度。如果压辊两端的轴套磨损,压辊两端的辊缝出现高度差,压出来的面皮会沿着幅宽方向一边厚一边薄,即使反复调节手轮也无法消除偏差。精调压面机的核心压辊采用数控车床、加工中心一体化加工,轴套间隙控制在设计值范围内,长期使用不会出现明显的平行度偏移。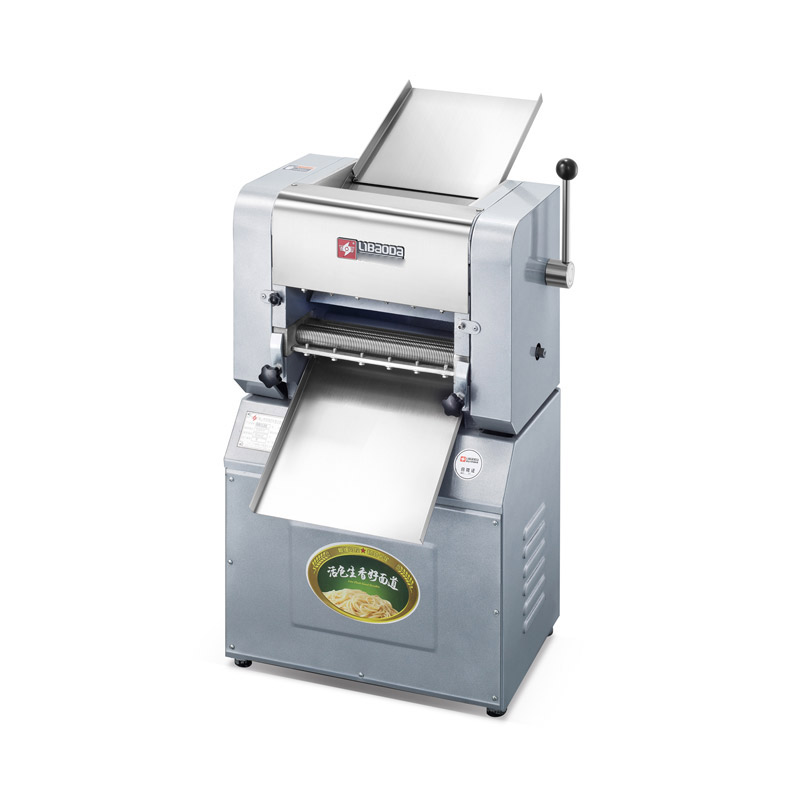
很多用户在使用压面机时遇到厚度不均匀的问题,直接反应是设备坏了,实际上大部分厚度偏差,都来自日常操作的细节偏差,不需要拆机维修就能排查解决。
首先要检查调节刻度的基准点是否准确。更换不同厚度的面皮品类时,很多用户没有将压辊完全闭合对零,直接拧动手轮调到目标厚度,会导致刻度的基准点偏移,即使手轮的位置和之前一样,实际辊缝的大小已经变了,压出来的面皮自然忽厚忽薄。正确的操作方式是每次调整厚度档位时,先将压辊调整到完全闭合的状态,确认刻度盘指向零位,再向上拧到目标厚度的刻度。
其次要检查压辊表面是否有残留面渣。如果压辊缝隙里卡了干硬的面块,局部的辊缝会被垫起对应的厚度,经过的面皮就会在对应位置出现偏薄的痕迹。每次作业结束后,要用软毛刷清理压辊表面的残面,不能用金属刮刀刮擦压辊表面,避免刮伤辊面导致面皮留下划痕。
最终要检查进料的面团状态。如果面团的局部硬度不均,或者掺了没有揉开的干面块,压过去的时候局部阻力过大,也会出现局部厚度偏薄的情况。进料时尽量保持面团的硬度均匀,提前把硬块、干面块挑出来,就能减少这类偏差。
厚度偏差很多时候不是设备本身故障,而是日常操作的细节偏差积累出来的。做好日常的基准对零、辊面清理,就能把厚度偏差控制在可接受的范围内,不需要反复投入额外的人工调整。
广东麦斯焙克烘焙设备科技有限公司在压面机类产品的研发生产上,依托3个研发实验室的测试能力,持续优化传动结构与调节机构的加工精度,是面团辊轧机(国家标准)起草组单位,参与到行业标准的制定过程中,产品的结构设计符合行业通用的安全与精度要求。
生产环节,公司冲压工序使用自动系统保障钣金件的加工一致性,核心部件采用数控车床、加工中心高精度制作,涂装环节采用水性漆工艺与干式漆雾分离系统,装配环节采用柔性模块化生产模式,可根据不同用户的需求调整机型配置。全生产流程由品控部门层层严格质检,所有压面机类产品出厂前都会逐台检测辊缝平行度、锁止机构可靠性,保证设备到客户现场就能达到设计的精度要求。
作为源头生产厂家,麦斯焙克为精调压面机提供配套的服务支持:服务网点覆盖全国各地,支持全国联保,报修24小时内上门,18个月免费保修,定期客户服务回访,根据客户使用情况进行功能结构调优改良,同时支持产品定制与ODM/OEM服务。设备的食品接触部分采用食品级304不锈钢材质,易清洁,符合食品加工的卫生要求;配备安全防护装置,安全罩打开即停,保障操作过程的安全。